简体中文


浏览数量: 0 作者: 本站编辑 发布时间: 2026-09-01 来源: 杭州功律超声波设备有限公司
在精密电子焊接、线束加工、元器件翻新领域,超声波搪锡凭借无助焊剂、去氧化彻底、润湿性佳、焊点均匀的核心优势,成为高精度搪锡工艺的推荐方案。
但在一线生产与工艺调试中,始终存在一个普遍性认知误区:认为搪锡温度越高,锡液流动性越好、焊接质量越高、生产效率越快。
不少操作人员为了规避虚焊、脱锡、露铜等问题,习惯性调高锡槽温度,甚至远超工艺标准阈值。但长期实操数据与工艺验证表明:盲目升温不仅无法提升焊接效果,反而会引发一系列隐性质量缺陷、元件损伤和设备损耗,是影响产品良率、增加生产成本的关键诱因。
区别于传统普通搪锡单纯依靠高温熔化焊料、依靠助焊剂破除氧化层的逻辑,超声波搪锡的核心优势是物理空化效应赋能焊接,温度仅为辅助条件,而非核心条件。
其原理为:高频振动金属镀层系统,先熔化焊料,再加入高频振动,熔融的焊料用作高频振动的传输介质,在熔融的焊料中产生空化效应。气泡瞬间生成、爆裂,产生极强的微冲击能量,物理剥离工件表面氧化层、油污、杂质,同时打破锡液表面张力,让焊料与金属基材快速渗透结合,实现均匀、牢固的搪锡效果。
适宜的温度可以辅助优化焊接效果,但温度一旦超标,就会从“辅助增益”变成“负面损耗”,彻底打破工艺平衡。
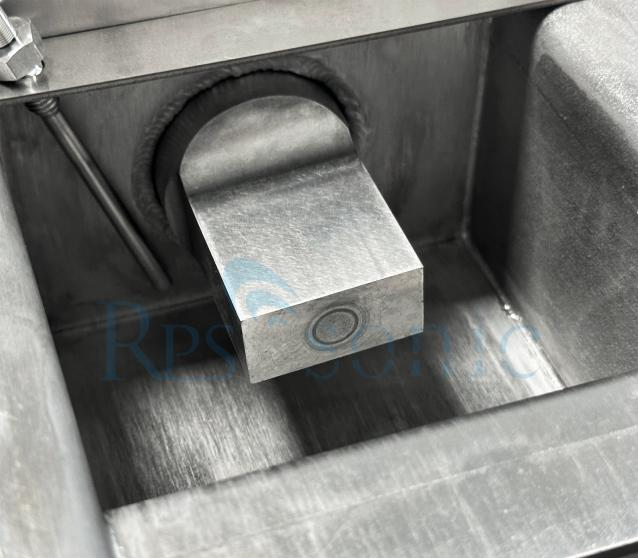
很多人升温的底层逻辑是:温度越高,锡液流动性越强,润锡越充分。但这套逻辑完全忽略了超声波空化效应的温度阈值和精密元器件的耐热极限,高温带来的危害远大于微小的流动性增益。
空化效应的强度,直接决定搪锡去氧化、除杂质的效果,而温度是空化作用的关键影响变量。
当锡液温度超过工艺标准区间后,熔锡蒸汽压大幅上升,空化气泡会提前、平缓崩解,冲击能量显著减弱,无法有效剥离工件顽固氧化层。最终出现看似锡液流动性很好,实则镀层附着力差、局部漏镀虚焊等问题,彻底违背超声波搪锡的工艺初衷。
焊锡合金的氧化速率与温度呈正相关。超温环境下,熔融锡液会与空气快速反应,生成大量细密锡渣与氧化层。
这些氧化杂质会附着在工件表面,导致搪锡层粗糙、色泽发灰发黑、厚薄不均,不仅外观不达标,还会造成焊点导电性能下降、耐腐蚀性变差,埋下后期脱锡、断路的质量隐患,同时大幅增加焊料损耗,提升生产成本。
超声波搪锡多用于精密电子元件、细导线、膜类器件、光学配件等热敏性工件。这类元器件耐受温度有限,超温作业会引发多重不可逆损伤:塑胶外壳融化变形、内部芯片热损伤、线材绝缘层碳化开裂、基材金属晶粒受热变质。
部分隐性热损伤不会即时显现,会在产品后续使用、高低温测试、振动测试中出现失效,导致产品返修率、报废率飙升。
超声波搪锡机的换能器、震板、密封结构均有适配工作温度区间。长期超温运行,会损坏换能器粘接结构,同时加速线路老化、温控传感器失灵。最终造成超声功率不足、空化效果不稳定、温控精度漂移,设备故障率大幅提升,增加设备维修与更换成本。
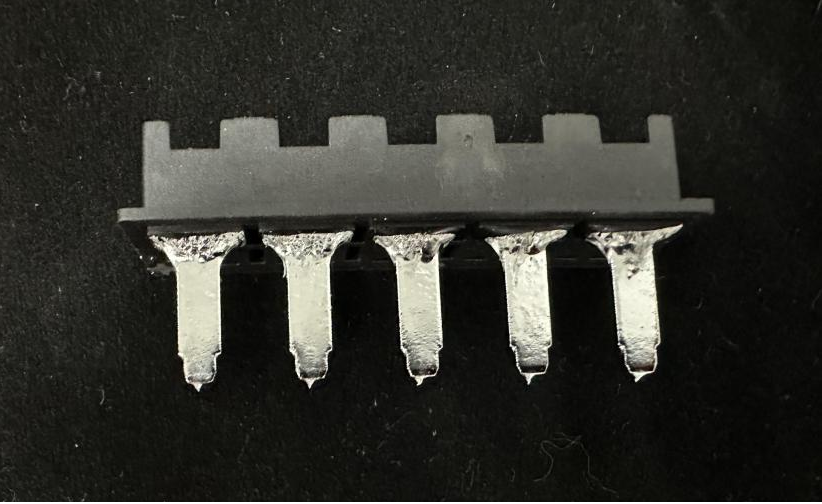
想要稳定超声波搪锡品质,摒弃“高温思维”,通过参数匹配、工艺优化即可实现高效率、高良率生产:
根据工件材质、尺寸、耐热性、焊料类型控制温度,优先贴合标准恒温区间。针对细导线、薄壁元件、塑胶包裹工件,坚持低温适配、短时作业原则,杜绝统一高温参数生产。
出现润锡不良、去氧化不彻底情况时,可优先考虑微调超声频率、输出功率、搪锡时长,通过强化空化效应解决问题。
长期使用的锡液会积累大量氧化物、金属杂质,即便温度、参数达标,也会出现搪锡瑕疵。需定时清理锡槽浮渣、沉淀杂质,定期更换焊料,保证锡液纯净度,从源头提升焊点质量。
选用高精度温控设备,定期校准温度传感器,避免设备温控漂移导致隐性超温。杜绝人工随意调高温度、长时间超温待机等不规范操作,标准化管控工艺参数。
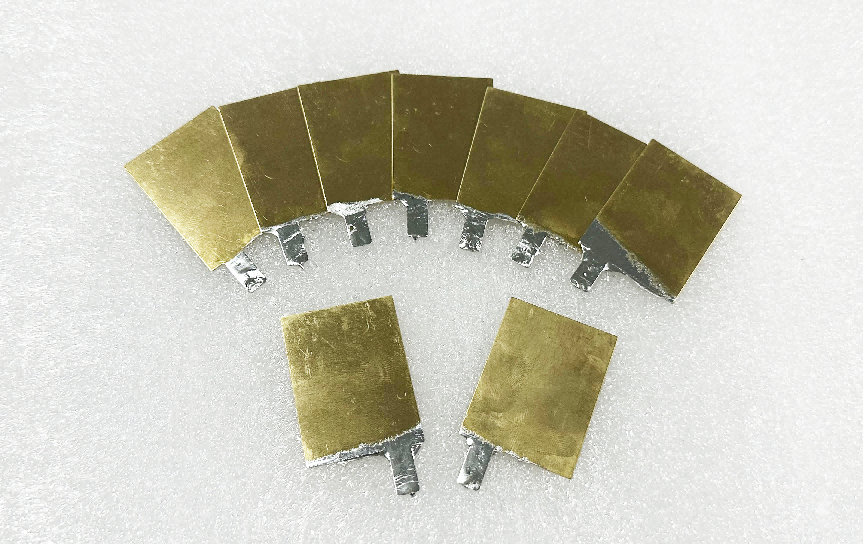
超声波搪锡工艺的核心优势,是超声物理赋能+把控工艺匹配,并非高温加持。
“温度越高效果越好”是典型的误区,本质上摧毁了空化核心作用,带来元件损伤、焊点劣质、成本飙升、设备损耗等一系列连锁问题。标准化、高品质的超声波搪锡工艺,是适配温度、稳定超声、控制时长、纯净焊料四大维度的平衡。摒弃粗放的高温作业思维,精细化管控工艺参数,才能持续稳定产品良率,降低生产损耗,筑牢产品质量壁垒。